


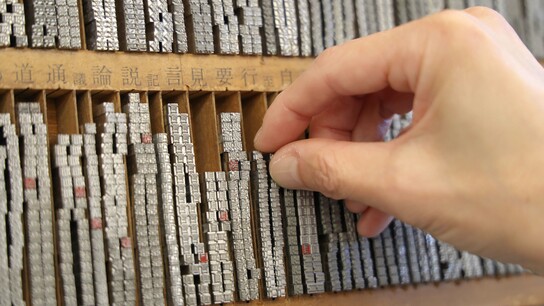
活字文化背後的職人技藝
日本的活版印刷起源可追遡於幕府末期至明治初期,當時引進了歐洲的技術開始發展。DNP的前身秀英舍也於 1876 年(明治9年)創業。並在隔年,以活版印刷技術完成了日本第一部國產西洋精裝版書籍。而「秀英體」則發明於明治末期,經歷了110年後的今日仍是日本代表的字體之一。即使在握有如此傲人技術實力的DNP,「從創業至21世紀,文選的方式幾乎沒有改變」。佐佐木小姐會如此提到,想必日語的複雜程度是相當棘手的!
為了準確快速地組合活字,撿字師們積攢了各種巧思。活字木櫃上,常用的假名放置於方便拿取的上排中央,不常用的「外字」則放置在下排後端,以便提高(收集活字的)效率。此外,經常出現的人名等專有名詞、成語,事先用活字組合好的「連字」來縮短作業時間。
一位熟練的撿字師撿拾一根活字所需的時間為1〜2秒,1小時約能撿拾1500根活字。若一本文庫本(平裝書)200頁約10萬字的話,簡單計算約莫需要67個小時。這確實是一項艱難的任務。
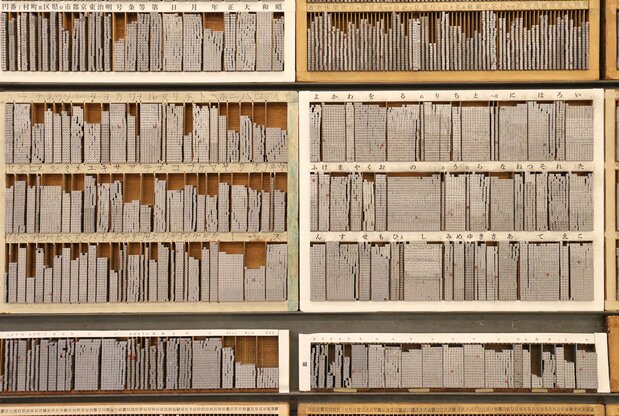
 活字根據類別分類收納。仔細一看,平假名的「の」等常用字的根數較多。
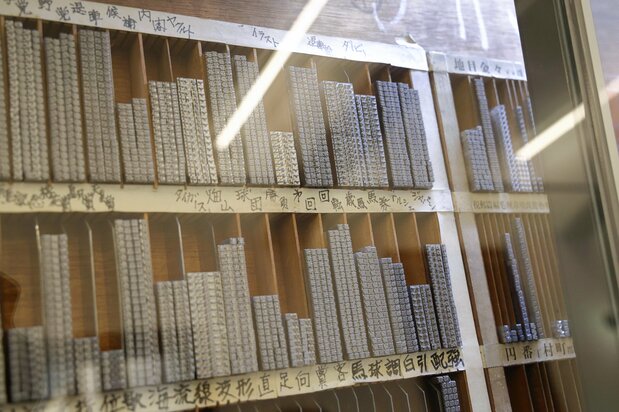 事先組合好的常用單字的連字收納盒。照片中的活字木櫃一直使用到2003年,因此陳列著直到2002年擔任日本國家足球隊總教練「特魯西埃」,以及同年退役的世界拳擊冠軍「畑山(隆則)」的連字。
當收集好一定數量的活字後,就會進入名為「植字」的排版流程。一邊加入標點符號或假名(漢字拼音),並且配合指定的行數和段落,在行距與邊距之間插入比活字還矮的填充物(鉛角)。
接著編輯針對這些做好的版所試印的稿件進行校正並提出修改部份,撿字師反覆置換活字並調整頁面的邊距,最終迎來印刷階段。
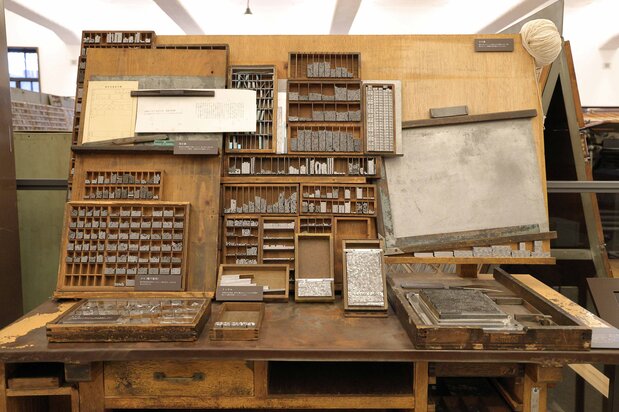 實際使用過的植字台。在植字粒的流程當中,會追加標點符號或引用符號、漢字的假名讀音。
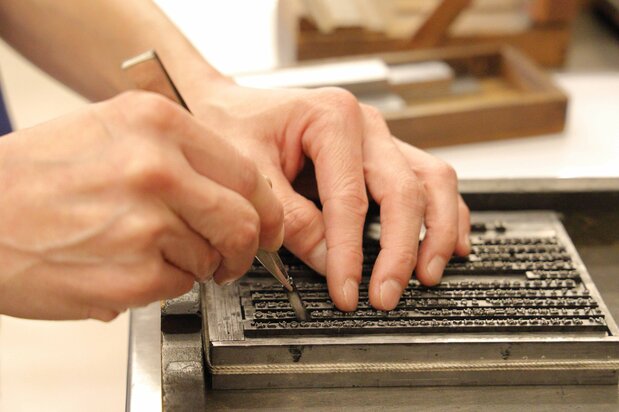 從編輯得到修正指示後,為避免其他字列錯位,小心翼翼地使用鑷子調換活字。

 其他語言閱讀