


highball促使市场回暖
日本的威士忌市场在2009年终于开始回暖。截至2013年,课税数量已连续5年增长。三得利策划的“Highball Campaign”大获成功,让年轻人再次认识了威士忌。
诞生于该公司白州蒸馏厂的“Single Malt白州”“散发着清爽的森林之香”,在highball热潮中深受追捧。小野武厂长解释称:“白州品牌下的产品会让人联想到森林的四季,新酿让人想到嫩叶,12年陈酿让人想到新绿,18年陈酿让人想到成熟的水果,25年陈酿让人想到浓厚的果酱。”
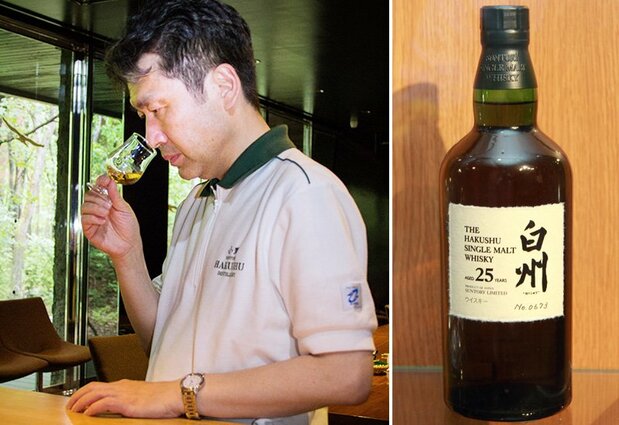
 白州蒸馏厂的小野武厂长(左) 三得利的Single Malt白州25年(右)
需求低迷期,三得利“从头审视”生产技术
小野厂长1989年进入公司。在威士忌人气不断下降的“逆境”中,他以技术人员、调酒师的身份参与了生产工作。
据说,三得利在1990年前后实施了一个全公司规模的项目,改变过去那种高度依赖技术人员“经验和直觉”的做法,引进科学观点,“从头审视威士忌制造工艺”。
简述一下麦芽威士忌的制造过程,大致分为以下几步,首先让作为原料的二条大麦发芽,制作用泥煤熏制的麦芽。第二步是粉碎麦芽,与温水混合后制作糖化的麦汁。第三步,将麦汁移入发酵槽内,加入酵母后放置70小时左右,即可获得酒精度为6~7%的“wash(完成发酵的酒醪)”。
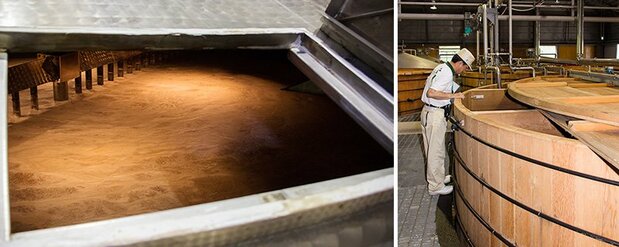 在下料槽内实施的获取麦汁的工序(左) 白州蒸馏厂的木桶发酵槽(右)
第四步是将酒醪两次放入单式蒸馏器(pot still)内,提取酒精度在70度左右的无色酒(new pot)。往new pot中加入少量的水,将酒精度调整到60度,放入酒桶中进行贮藏、醇化,少则3年,多则5年、10年甚至15年。
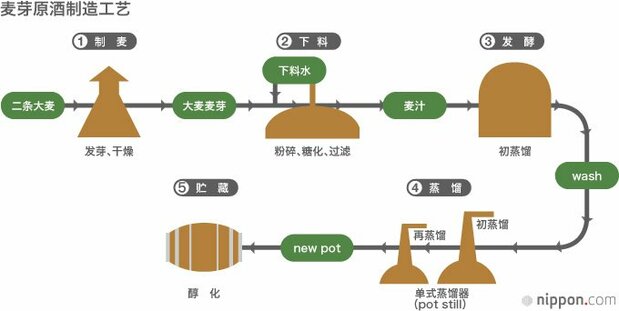
回到前面的话题,小野所说的项目内容如下所示。
“比如酵母的生长分为成长、成熟、衰亡等几个阶段,我们从科学的视角分析了其最能释放甘甜成分的阶段。另外,我们还发现了如果将发酵初期产生的泡沫高度维持在较高状态,就可以提取出较多甘甜成分。关于此时甘甜成分的评估方法,我们会观察酒醪中某种氨基酸的量发生了多大程度的转移,还做了许多其他类似的工作。”
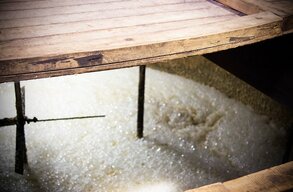 产生泡沫,不断发酵的麦汁
“威士忌‘单边上升’的时代已经终结,可是决不能坐以待毙。我们具有必须生产更佳产品的问题意识。本公司于1984年发售Single Malt山崎,今后要推出更具个性的麦芽原酒。我们也迎来了这种市场营销的转折期。”
另一方面,小野也表示“生产威士忌并非遵守流程即可”。每次下料、发酵时的气温和湿度条件都不一样。他回忆称:“要培养出足以在一线应对这些问题的细微调控能力以及积累经验都需要时间。这里的设施都是33年前建设的,经过长年磨砺,逐渐提高了水平。”
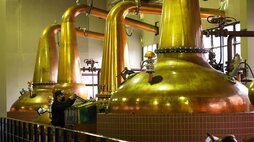
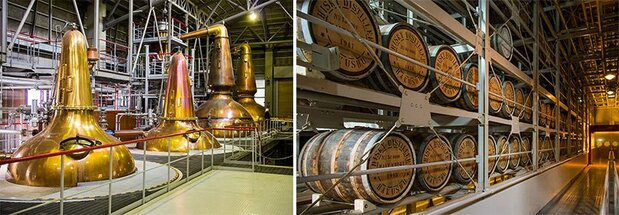 白州蒸馏厂的蒸馏器。它们形状各异(左) 白州蒸馏厂的原酒贮藏库(右)







 其他语言